Instrumentierung von CNC-Zerspanungsprozessen für eine praxisorientierte Ingenieurausbildung
University of Bordeaux
June 2, 2026
An der Universität Bordeaux befassen sich Studierende des Masterstudiengangs Mechanik mit Schwerpunkt Maschinenbau sowie Promovierende mit fortschrittlichen Fertigungsverfahren, insbesondere im Bereich der Zerspanung. Das Studienprogramm verbindet Theorie mit praxisnahen Experimenten, damit die Studierenden die physikalischen Vorgänge bei Zerspanungsprozessen verstehen und industrielle Prozesse durch die Analyse von mechanischen Einwirkungen, Schnittkräften, Drehmomenten und Energieverbrauch optimieren können. Datenerfassungssysteme von Dewesoft werden dabei zusammen mit einer Reihe externer Sensoren zur Instrumentierung von CNC-Werkzeugmaschinen eingesetzt und ermöglichen den Studierenden einen synchronisierten Echtzeiteinblick in das tatsächliche Zerspanungsverhalten.
Einleitung
Zerspanungsprozesse sind ein zentraler Bestandteil der modernen Fertigung: Produktivität, Bauteilqualität und Nachhaltigkeit setzen ein tiefes Verständnis der Schnittvorgänge, Energieflüsse und Wechselwirkungen zwischen Prozess und Werkzeugmaschine voraus. Universitäten benötigen für die wirksame Vermittlung dieser Prozesse mehr als nur theoretische Grundlagen. Die Studierenden müssen reale Zerspanungsvorgänge beobachten, die dabei auftretenden Kräfte und Energien messen und das Prozessverhalten unter realistischen industriellen Bedingungen analysieren können.
Die Universität Bordeaux und ihr Institut für Technologie (IUT) haben die praxisorientierte Lehre und Forschung zu Zerspanungsprozessen durch die systematische messtechnische Instrumentierung industrieller CNC-Werkzeugmaschinen gestärkt.
Durch die zeitliche Synchronisierung von Maschinensteuerungsdaten mit extern erfassten mechanischen und elektrischen Messwerten erhalten Studierende und Forschende an der Universität Bordeaux detaillierte Einblicke in den Zerspanungsprozess. So lassen sich Schnittkräfte, mechanische Leistung und elektrischer Energieverbrauch in Echtzeit analysieren und direkt mit Betriebsparametern wie Schnittgeschwindigkeit, Vorschub, Schnitttiefe, Werkzeuggeometrie und Zerspanungsstrategie in Beziehung setzen.
Die Universität Bordeaux nutzt diese Instrumentierungsplattform in der gesamten maschinenbaulichen Ausbildung – vom Bachelorstudium über Masterstudiengänge bis hin zur Promotion. Bei Bachelor- und Masterstudierenden unterstützt sie praxisnahes, kompetenzorientiertes Lernen im Bereich der Industrialisierung und Optimierung von Fertigungsprozessen. Für Promovierende stellt sie die für die Entwicklung prädiktiver Modelle und Echtzeitregelungsstrategien zur Verbesserung von Oberflächenqualität, Energieeffizienz und Fertigungsleistung erforderliche messtechnische Infrastruktur bereit.
Die Herausforderung
Mit dem technologischen Bachelor-Studiengang (Bachelor universitaire de technologie, BUT) hat das IUT seinen Fokus auf eine innovative akademische und technische Lehre weiter gestärkt. Das Studienprogramm verbindet einen kompetenzorientierten Lernansatz mit einem stärkeren Praxisbezug, unter anderem durch Praxisphasen in Unternehmen, Praktika und duale Studienanteile.
Im Bereich der Zerspanungslehre und -forschung besteht die größte Herausforderung in der Weiterentwicklung der Maschinenbaustudiengänge, insbesondere der Vertiefungsrichtung „Industrialisation avancée“ (Fortgeschrittene Industrialisierung) im Masterstudiengang Maschinenbau, mit Blick auf die zukünftigen Anforderungen der Industrie und mit einem Schwerpunkt auf fortschrittlichen Zerspanungsverfahren und deren Optimierung.
Die mechanische Instrumentierung, die Messung der bei der Zerspanung auftretenden mechanischen Größen – Kräfte und Drehmomente – sowie die Analyse der Leistungsaufnahme spielen dabei eine wesentliche Rolle. In Verbindung mit weiteren Daten, etwa zum Temperaturfeld, ermöglichen sie ein vertieftes Verständnis der Zerspanungsvorgänge und ihrer Optimierung. Ziel ist es, die Qualität der gefertigten Bauteile zu steigern und die Umweltbelastung zu verringern.
Der besondere Ansatz in Bordeaux basiert auf der Kernkompetenz in der Optimierung von Zerspanungsprozessen. In enger Abstimmung mit den Forschungsaktivitäten des I2M-Labors integriert die Universität multiphysikalische Messungen – etwa von Kraft, Drehmoment, elektrischer Leistung und Temperatur –, um eine umfassende Prozessanalyse zu ermöglichen.
Das I2M – Institut für Mechanik und Ingenieurwissenschaften deckt das gesamte Spektrum der Festkörper-, Strömungs- und Energiemechanik ab. Das Institut stützt sich auf theoretische Ansätze über verschiedene Beobachtungsskalen hinweg, fortgeschrittene experimentelle Methoden sowie die Entwicklung numerischer Verfahren für das Hochleistungsrechnen.
Dieses gemeinsame Vorgehen zeigt, wie die synchronisierte Erfassung von Messdaten aus mehreren Quellen Studierenden ermöglicht, die Physik der Zerspanung, den Energieverbrauch und die Prozessoptimierung über Bachelor-, Master- und Promotionsstudiengänge hinweg miteinander zu verknüpfen.
Die Untersuchungen
Die praxisorientierten Untersuchungen konzentrieren sich auf den Zerspanungsprozess und verwenden drei primäre Datenquellen:
mechanische Einwirkungen,
mechanische Leistung und
elektrische Leistungsaufnahme.
Damit lässt sich der Einfluss der Betriebsparameter (Schnittgeschwindigkeit, Vorschub, Schnitttiefe, Schneidwerkzeuggeometrie, Zerspanungsstrategie usw.) auf diese Messgrößen während der Zerspanung bestimmen. Auf der Grundlage dieser Versuchsaufbauten führen wir mehrere Fallstudien sowohl für die reguläre Ausbildung von Studierenden als auch für die forschungsorientierte Ausbildung von Promovierenden durch.
Ziel für Studierende im dritten Bachelorjahr und im ersten Masterjahr des Maschinenbaustudiums ist es, die Industrialisierung der Bauteilfertigung auf industriellen CNC-Werkzeugmaschinen experimentell nachzuvollziehen: von der Planung des Fertigungsprozesses mit einem CAM-Tool und der Festlegung der Schnittbedingungen über die Fertigung eines ersten metallischen Bauteils bis hin zur Herstellung einer Kleinserie.
In diesem Kontext dienen die durchgeführten Messungen dazu, die für den gleichen Zerspanungsvorgang unter verschiedenen Bedingungen erforderliche mechanische Leistung zu vergleichen:
bei unterschiedlichen Bohrergeometrien,
bei Anwendung unterschiedlicher 3- und 5-Achs-Zerspanungsstrategien.
Im zweiten Masterjahr erlernen die Studierenden, mittels der Instrumentierung der Werkzeugmaschine und der Analyse der gefertigten Bauteile anhand von Parametern wie Energieverbrauch, Oberflächengüte und Spanmorphologie die Werkzeugauswahl und die Schnittbedingungen zu optimieren.
Die Studierenden führen die erforderlichen Zerspanungsversuche gemäß der Normenreihe NF E66-520-1 bis NF E66-520-8 zum Werkzeug-Werkstoff-Paar (COM) durch. Ziel ist es, die optimalen Schnittbedingungen für das Drehen eines Stahlbauteils zu bestimmen. Dazu verwenden sie das optional in die CNC-Steuerung der Werkzeugmaschine integrierte Softwaremodul AMC3. AMC3 unterstützt verschiedene Sensortypen und Messverfahren und kann dabei elektrische und mechanische Daten aus internen Maschinensignalen sowie von einem externen Leistungsmessgerät oder einem Dynamometer verarbeiten.
Diese Konfiguration erlaubt es AMC3, während eines einzelnen Zerspanungsvorgangs Schnittkräfte und den spezifischen Schnittdruck abzuschätzen. Zum Vergleich dieser Schätzwerte und zur Vertiefung des Verständnisses des Zerspanungsprozesses bewerten die Studierenden die mechanische Leistung zusätzlich anhand von Messungen mit einem Mehrkomponenten-Dynamometer vom Typ KISTLER 9129AA und einem Dewesoft-Datenerfassungssystem. Gleichzeitig werden mit dem Dewesoft-Datenerfassungssystem die von AMC3 gesteuerten und erzeugten Schnitt- und Vorschubdaten sowie weitere Messgrößen erfasst, um eine umfassendere Analyse des Prozessverhaltens zu ermöglichen.


Für die Promovierenden liegt der Schwerpunkt auf der Optimierung des gesamten Fertigungsprozesses, insbesondere im Hinblick auf Oberflächenqualität und Umweltverträglichkeit. Ziel ihrer Forschung ist die Entwicklung von Modellen, die beschreiben, wie sich der Werkstoffzustand während der verschiedenen Fertigungsschritte – einschließlich der drahtlichtbogenbasierten additiven Fertigung (Wire Arc Additive Manufacturing, WAAM), der Wärmebehandlung und der Zerspanung – verändert. Diese Modelle werden mithilfe prozessspezifischer Instrumentierung und nachgelagerter Analysen identifiziert und validiert.
Ein weiterer wichtiger Bereich der Forschungsaktivitäten ist die dynamische Regelung von Zerspanungsvorgängen. Während der Zerspanung identifizieren die Studierenden Prozessmodelle in Echtzeit, sodass sie den tatsächlichen Zustand des Systems während der Fertigung bestimmen können. Auf Grundlage dieser Information kann die optimale Regelstrategie dann in Echtzeit angepasst werden, um das dynamische Verhalten und die Energieeffizienz auch bei wechselnden Schnittbedingungen oder auftretenden Störungen zu verbessern.


Test- und Datenerfassungsausrüstung
Eine einheitliche Messumgebung auf Grundlage von Dewesoft-Datenerfassungssystemen, OPC-UA-Kommunikation und dedizierten mechanischen und elektrischen Sensoren kann sowohl für Lehr- als auch für Forschungszwecke eingesetzt werden.
Abb. 3 stellt die Synchronisation der Anlagenkomponenten und der Dewesoft-Sensoren und damit den Aufbau eines auf Sensordaten basierenden Messsystems dar.


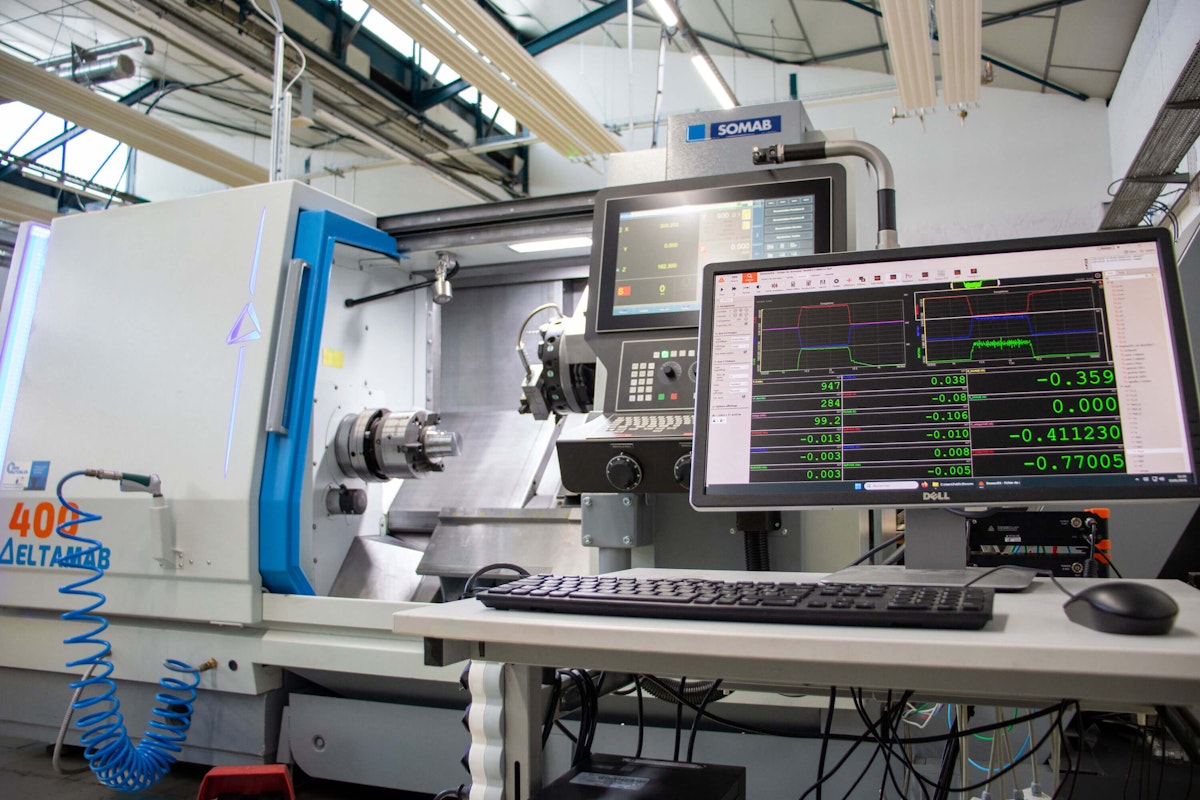
Die Zerspanungsanlage wurde mit drei Messgeräten ausgestattet, mit denen sich die für einen Zerspanungsvorgang relevanten Messgrößen charakterisieren lassen. Jedes Dewesoft-Modul umfasst eine professionelle Lizenz für die Datenerfassungssoftware DewesoftX.
OPC-UA-Client-Plugin für DewesoftX: Das OPC-UA-Client-Plugin ermöglicht DewesoftX, Daten von beliebigen OPC-UA-Servern von Drittanbietern oder von einem DewesoftX-OPC-UA-Server zu erfassen. Dabei empfängt das System sämtliche Daten als asynchrone Kanäle.
Datenerfassungssysteme SIRIUSi-8xSTMG und SIRIUSi-HS-4xHV-4xLV: SIRIUS modular ist ein vielseitiges und robustes Datenerfassungssystem, das High-End-Signalaufbereitungsverstärker für nahezu alle Signal- und Sensortypen bietet.
Dewesoft DS-CLAMP-150DC Stromzangen von Dewesoft: AC/DC-Stromzangen
Mehrkomponenten-Dynamometer KISTLER 9129AA
Diese Lösung mit synchronisierten Messungen aus mehreren Quellen kann das Verständnis der Studierenden für die Physik der Zerspanung verbessern und zugleich einen robusten experimentellen Rahmen für die fortgeschrittene Forschung zur energieorientierten, digital unterstützten Fertigung bereitstellen.


Instrumentierung und Messaufbau
Die erste Datenquelle ist der OPC-UA-Server der CNC-Steuerung der Maschine. Er liefert Informationen zum Maschinenzustand, darunter Positionen, Geschwindigkeiten, Beschleunigungen, Drehmomente und Antriebsleistungen der einzelnen Achsen für Linearbewegungen und die Spindelrotation. Die Messdaten werden über das OPC-UA-Client-Plugin in DewesoftX integriert.
Das zweite Messgerät ist ein 6-Komponenten-Dynamometer zur Charakterisierung mechanischer Einwirkungen bei der Zerspanung. Konkret handelt es sich um ein Mehrkomponenten-Dynamometer vom Typ KISTLER 9129AA, das Kräfte bis 10 kN und Drehmomente bis 500 Nm messen kann. Das Dynamometer ist mit dem zugehörigen Verstärkersystem gekoppelt. Zur Messung von Spannungen im Bereich von ±10 V wird ein modulares SIRIUS-System mit STMG-Verstärkern eingesetzt, die im Analogmodus konfiguriert sind.
Mithilfe dieser beiden Messsysteme lässt sich die mechanische Schnittleistung berechnen.
Das dritte Messsystem kombiniert ein modulares SIRIUS-System mit dem Leistungsanalyse-Modul, das vier Hochspannungs- und vier Niederspannungs-Analogeingänge bereitstellt. Zur Spannungsmessung werden drei Hochspannungskanäle entweder direkt mit der Stromversorgung der Maschine verbunden oder hinter den Leistungsumrichter angeschlossen, der den Hauptspindelmotor ansteuert. Für die Strommessung werden drei Stromzangen des Typs DS-CLAMP-150DC parallel an drei Niederspannungskanäle angeschlossen. Das Leistungsanalyse-Modul bestimmt die Leistungsaufnahme der Werkzeugmaschine.
Die Software DewesoftX (Version 2025.2) zeigt Echtzeitwerte verschiedener physikalischer Größen an, darunter mechanische Einwirkungen, Positionen, Geschwindigkeiten, Spindeldrehmoment sowie mechanische und elektrische Leistung. In den Abb. 5, 6 und 7 sind einige Beispiele dargestellt. Dieser Messaufbau bietet während der Bearbeitung einen umfassenden, synchronisierten Einblick in die Leistungsmerkmale des Zerspanungsprozesses.


Testergebnisse und Datenanalyse
Bei Drehanwendungen besteht der erste Schritt der Signalanalyse darin, die Signale in der Phase ohne Schnitteingriff auf null abzugleichen.


Dann konzentriert sich die Analyse auf den Zerspanbereich (siehe Abb. 7). Die Versuche werden an AISI-4140-Stahl durchgeführt. Als Schneidwerkzeug kommen eine Wendeschneidplatte des Typs TNMG 16 04 08-PR 4225 und ein Drehwerkzeughalter PTGNL 2020K16 von SANDVIK zum Einsatz. Die Betriebsbedingungen sind wie folgt:


Die Ergebnisse zeigen eine starke Korrelation zwischen den mit dem Dynamometer ermittelten Leistungswerten und den elektrischen Messungen. Der aus den vom OPC-UA-Server bereitgestellten Daten berechnete Leistungswert fällt gegenüber den Vergleichswerten geringfügig niedriger aus. Seine Bestimmung erfolgt anhand des Drehmoments und der Drehzahl der Hauptspindel: Pc=C. Dabei ist zu beachten, dass der Drehmomentwert von der Steuerung bereitgestellt wird und eine Kalibrierung dieses Werts durch den Maschinenhersteller daher nicht gewährleistet ist.


Wie bei Drehanwendungen werden auch bei Fräsanwendungen zunächst die Signale in der Phase ohne Schnitteingriff auf null zurückgesetzt. Außerdem muss die Eigenfrequenz des Systems herausgefiltert werden, da sie bei der Datenerfassung parasitäre Schwingungen verursachen kann.


Die während der Zerspanungsphase mit dem 6-Komponenten-Dynamometer erfassten Messwerte (Abb. 12) sowie die Signale der verschiedenen Spindel- und Achsmotoren (Abb. 13) ermöglichen einen Vergleich der mechanischen und elektrischen Leistung (Abb. 14).


Die elektrische Leistung ist in Abb. 14 höher als die mechanische Leistung, da sie die Leistungsaufnahme der Werkzeugmaschine sowohl im Leerlauf als auch während der Zerspanung umfasst. Darüber hinaus führen wiederholte Motorbeschleunigungen zu zahlreichen elektrischen Leistungsspitzen, die bei der Berechnung der Momentanleistung nicht berücksichtigt werden.
Ergibt sich eine hinreichende Übereinstimmung der beiden Leistungsverläufe, kann das Mehrkomponenten-Dynamometer aus dem Messaufbau entfernt werden; die Signale der verschiedenen Spindel- und Achsmotoren lassen sich dann unmittelbar zur Berechnung der momentanen Leistungsaufnahme der Werkzeugmaschine während der Zerspanung heranziehen. Diese Daten ermöglichen dann eine Echtzeitoptimierung der Schnittparameter während der Zerspanung.
Wesentliche Neuerungen der Lehr- und Forschungsplattform
Die Lehr- und Forschungsplattform verfolgt einen integrierten Ansatz zur Instrumentierung von Zerspanungsprozessen, bei dem mechanische, kinematische und elektrische Messgrößen in einer einzigen synchronisierten Erfassungsumgebung zusammengeführt werden. Durch die Verknüpfung interner, über OPC-UA bereitgestellter Daten der CNC-Steuerung mit externen Messsystemen für Kräfte, Drehmomente und elektrische Leistung ermöglicht das System eine umfassende multiphysikalische Analyse von Zerspanungsvorgänge unter realistischen industriellen Bedingungen.
Unser Aufbau kombiniert:
OPC-UA-Maschinendaten,
ein externes Dynamometer,
die Messung der elektrischen Leistung,
eine einheitliche Dewesoft-Umgebung
und die Integration von Lehre und Forschung.
Ein wesentlicher Beitrag dieses Projekts ist der direkte Vergleich zwischen mechanischer Schnittleistung und elektrischer Leistungsaufnahme. Diese duale Analyse ermöglicht Studierenden und Forschenden, zwischen der eigentlichen Zerspanungsenergie und dem gesamten Energiebedarf der Maschine zu unterscheiden und dabei den von Maschinendynamik, Hilfssystemen und transienten Betriebsphasen sichtbar zu machen. Zugleich bietet sie eine robuste experimentelle Grundlage für die Validierung von Modellen zur Leistungsabschätzung, die aus Steuerungsdaten abgeleitet werden.
Die Plattform ermöglicht darüber hinaus eine schrittweise Verringerung prozessbeeinflussender Instrumentierungskomponenten. Nach ihrer Validierung ermöglichen Korrelationen zwischen mechanischen und elektrischen Kenngrößen eine direkte Abschätzung von Schnittleistung und Energieverbrauch anhand von Maschinen- und Motorsignalen. Damit wird der Weg für nichtinvasive, industriell einsetzbare Überwachungslösungen geebnet.
Ein besonderes Merkmal des Ansatzes ist die Nutzung eines einheitlichen experimentellen Rahmens in der Bachelor-, Master- und Promotionsausbildung. Diese Kontinuität stärkt das kompetenzorientierte Lernen und verknüpft die Lehre unmittelbar mit der laufenden Forschung zu Prozessmodellierung, Energieeffizienz und Echtzeitregelung. Über Dreh- und Fräsvorgänge hinaus lässt sich die modulare Architektur des Systems ohne großen Aufwand auf weitere Fertigungsprozesse übertragen und unterstützt damit eine skalierbare, energieorientierte Zerspanungsanalyse im Einklang mit den aktuellen Zielen im Hinblick auf digitale Fertigung und Nachhaltigkeit.
Fazit
Die Untersuchungen und die Erkenntnisse aus den beschriebenen Anwendungen ermöglichen die Entwicklung prädiktiver Modelle für die Leistungsaufnahme bei Zerspanungsprozessen. Zugleich helfen sie, die Vorgänge im Zerspanungsprozess zu verstehen und die zugrunde liegenden physikalischen Zusammenhänge zu identifizieren.
Die Analysen lassen sich daher auf ein breiteres Spektrum an Betriebsparametern ausweiten, indem die Schnittparameter (Schnittgeschwindigkeit, Vorschub, Schnitttiefe, Schneidwerkzeuggeometrie) oder das Zerspanungsmaterial variiert werden; zudem kann beispielsweise der Einfluss einer Schmierung untersucht werden.
Dieser Versuchsaufbau ermöglicht die Entwicklung von Lehreinheiten mit Methoden, die auf die Kompetenzen der Studierenden abgestimmt sind. Dadurch werden sowohl das Lernen als auch die Spitzenforschung gefördert, da sich verschiedene physikalische Größen innerhalb derselben Softwareumgebung einfacher miteinander vergleichen lassen.
Unsere Arbeit leistet durch eine Prozessüberwachung in Echtzeit mit integrierter Datenerfassung einen Beitrag zur praxisorientierten Ausbildung im Bereich der Zerspanung, zur energieeffizienten CNC-Zerspanung und zur Industrie-4.0-Fertigung.
Team
Professor Olivier Cahuc
Forschungsdozent Jean-Yves K’Nevez
Dozent für Maschinenbau Gaëtan Albert
Professor Raynald Laheurte
Außerordentlicher Professor Maël Jeulin
Hochschuldozentin Sana Werda
Doktoranden Philippe Darnis, Jamy Vignaud und Antoine Laffitte
Referenzen
M. Jeulin, O. Cahuc, P. Darnis, et R. Laheurte, “A 6-component mechanistic model of cutting forces and moments in milling”, Forces in Mechanics, vol. 9, pages 100-130, December. 2022.
O. Cahuc, C. F. Bisu, A. Gérard, P. Darnis, et R. Laheurte, “Correlation between Torsor Measurements on the Chip Orientation”, Advanced Materials Research, vol. 698, pages 79-88, 2013.
G. Albert, R. Laheurte, J.-Y. K’Nevez, P. Darnis, et O. Cahuc, “Experimental milling moment model in orthogonal cutting condition: to an accurate energy balance”, The International Journal of Advanced Manufacturing Technology, vol. 55, no 9-12, pages 843-854, August 2011.