Monitoraggio in tempo reale del processo WAAM e rilevamento dei difetti
Marco Ribichini & Giorgio de Alteriis, Alessia Teresa Silvestri, Eleonora Viola, Antonino Squillace e Annalisa Liccardo
University of Naples Federico II
October 23, 2026
Il Wire Arc Additive Manufacturing (WAAM) promette una stampa 3D metallica rapida e su larga scala, ma garantire una qualità costante rimane una sfida importante. Combinando l'acquisizione dati sincronizzata di Dewesoft con un'analisi avanzata di coerenza wavelet, i ricercatori dell'Università degli Studi di Napoli Federico II e dell'Universitas Mercatorum hanno sviluppato un metodo di monitoraggio in tempo reale che rileva l'instabilità di processo prima che si formino i difetti. Il risultato è un approccio più intelligente, affidabile ed economico alla manifattura additiva metallica industriale.
Che cos'è il Wire Arc Additive Manufacturing (WAAM)?
Immagina di dover stampare in 3D un componente metallico lungo diversi metri, destinato a un aereo di linea o a una turbina per la generazione di energia. Le tradizionali stampanti a polvere metallica non sono adatte: sono troppo piccole, lente e costose. È qui che entra in gioco il Wire Arc Additive Manufacturing (WAAM).
In pratica, la tecnologia WAAM rappresenta il connubio perfetto tra robotica industriale e saldatura ad arco elettrico. Utilizzando un filo metallico come materiale d'apporto e una torcia di saldatura come sorgente di calore, il sistema deposita cordoni di saldatura sovrapposti strato dopo strato per dare forma a componenti di grandi dimensioni in tempi record e con uno spreco minimo di materiale.


Sfide nel monitoraggio di processo e nel controllo qualità della tecnologia WAAM
Mantenere la stabilità di processo nella stampa 3D metallica su larga scala
C’è però un grande “ma”. La tecnologia WAAM è giovane e complessa, e la qualità del componente finale dipende fortemente dalla stabilità del processo. Piccole variazioni nei parametri operativi possono alterare il comportamento dell’arco elettrico e generare difetti.
Finora la qualità veniva verificata a posteriori tramite costosi test distruttivi o scansioni 3D. Ma come è possibile capire, mentre la macchina sta stampando, se il processo è stabile o se si stanno sprecando ore di lavoro e chilogrammi di metallo prezioso?
Per rispondere a questa domanda, un team di ricerca dell’Università degli Studi di Napoli Federico II e dell’Universitas Mercatorum, guidato dal Prof. Giorgio de Alteriis e dalla Prof.ssa Alessia Teresa Silvestri, ha sviluppato un framework innovativo e non invasivo di monitoraggio in tempo reale basato sull’acquisizione della corrente elettrica. Dewesoft Italia ha collaborato attivamente a questa iniziativa, unendo le competenze accademiche alla precisione delle nostre soluzioni DAQ.
Comprendere i segnali di corrente d'arco nel processo Cold Metal Transfer (CMT)
Per rendere il processo WAAM estremamente pulito, privo di spruzzi e a basso apporto termico, si utilizza una variante avanzata della stampa 3D ad arco chiamata Cold Metal Transfer (CMT).
Nel processo CMT, il trasferimento del metallo avviene in modo ciclico e controllato: il filo avanza fino a toccare il bagno di fusione (creando un cortocircuito), la corrente viene istantaneamente ridotta e il filo viene retratto meccanicamente per favorire il distacco perfetto della goccia di metallo senza spruzzi.
Questo ciclo si ripete centinaia di volte al secondo, generando un segnale di corrente altamente non stazionario e dinamico. La corrente d’arco oscilla bruscamente tra fasi di "impulso" ad alta energia e fasi di "cortocircuito" a bassa energia.
Analizzare questo segnale con metriche tradizionali (come i valori RMS globali o la classica Trasformata Rapida di Fourier, FFT) risulta inefficace:
I valori RMS mediano il segnale, perdendo i transitori estremamente rapidi durante i quali hanno origine i difetti.
La FFT presuppone che il segnale sia stazionario, mentre l’arco elettrico CMT adatta continuamente la propria frequenza e la durata del ciclo in tempo reale tramite un sistema di controllo ad anello chiuso.


Utilizzo della coerenza wavelet per il monitoraggio WAAM in tempo reale
Invece di analizzare il segnale nel dominio del tempo o della frequenza, il team di Napoli ha proposto di mapparlo sul piano tempo-frequenza utilizzando la coerenza wavelet (WC).
L’approccio prevede il confronto in tempo reale tra il segnale di corrente acquisito dall’arco e un modello matematico ideale (una firma di riferimento del processo ottenuta dalla sequenza imposta dal generatore di saldatura).
La coerenza wavelet tra il segnale reale e il modello di riferimento alla scala e alla posizione temporale è definita come:
Dove Cx(a,b) e Cy(a,b) sono le trasformate wavelet continue (CWT) dei due segnali, l’asterisco rappresenta il complesso coniugato e è un operatore di smoothing bidimensionale.
Per convertire questa complessa mappa 2D in un semplice indicatore numerico adatto ai software di controllo industriale, i ricercatori hanno definito la coerenza wavelet globale media (MGWC).
Innanzitutto, la coerenza wavelet globale (GWC) viene calcolata integrando nel tempo:
Infine, l’indicatore MGWC si ottiene integrando la GWC sull’intervallo di frequenze di interesse (tra fmin e fmax):
Un valore di MGWC prossimo a 1 indica una perfetta sovrapposizione con il processo ideale (stabilità assoluta), mentre un brusco calo del valore evidenzia un'instabilità di stampa o la formazione di un difetto.
Monitoraggio del processo WAAM con l'acquisizione dati Dewesoft


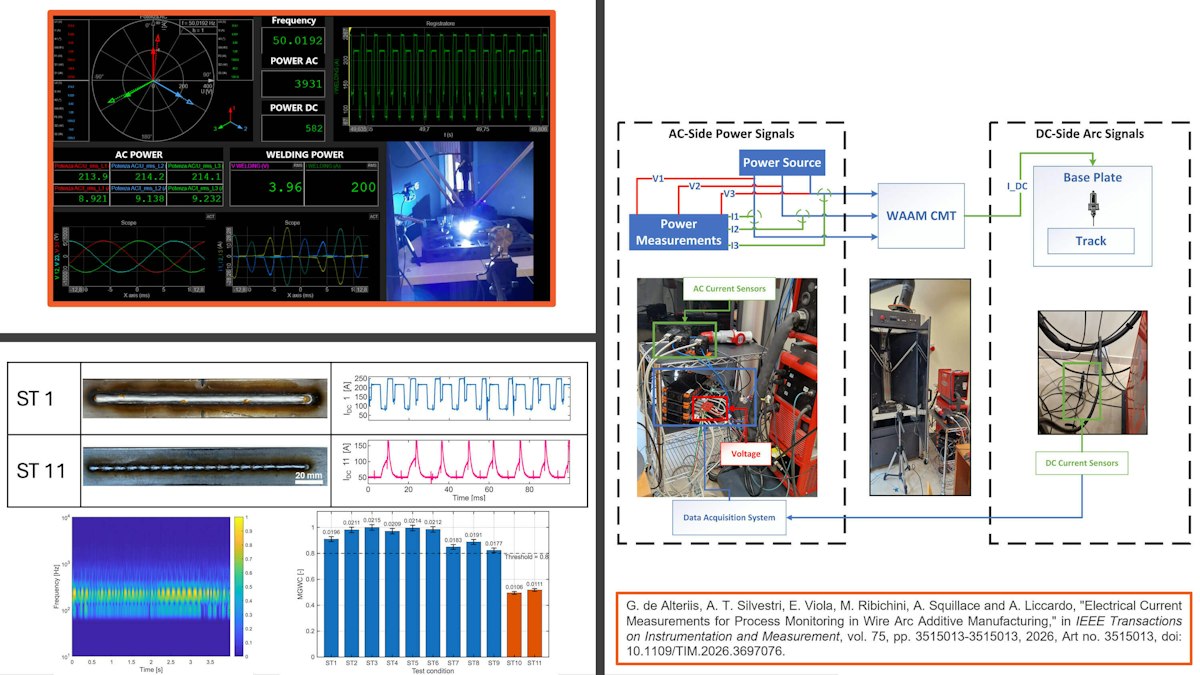
Per validare questa metodologia metrologica, Dewesoft Italia e i ricercatori dell’Università degli Studi di Napoli Federico II e dell’Universitas Mercatorum hanno progettato un sistema di acquisizione sincrona in grado di misurare sia l’energia assorbita a monte (lato AC trifase) sia la dinamica dell’arco a valle (lato DC), estendendo l’analisi ad altri parametri fisici essenziali. [1]
La scelta della strumentazione è stata guidata dalla necessità di operare in un ambiente industriale caratterizzato da forti interferenze elettromagnetiche causate dal generatore d’arco. Il sistema utilizza i trasduttori di corrente Dewesoft DC-CT-1000I-S22DA per monitorare le tre fasi di alimentazione e la pinza amperometrica DS-CLAMP-300DC per misurare la corrente d’arco, con acquisizione tramite il modulo DAQ Dewesoft SIRIUSi-HS HV/LV (vedere Figura 4).


Misura del consumo di potenza trifase sul lato AC
Per calcolare l'energia totale consumata dalla macchina, i ricercatori hanno acquisito le tensioni e le correnti delle tre fasi della rete elettrica:
Le tre tensioni di linea sono state collegate direttamente agli ingressi ad alta tensione (HV, intervallo ±2000 V) dello chassis ad altissima velocità SIRIUSi-HS-4xHV-4xLV.
Le correnti trifase sono state misurate utilizzando trasduttori ad altissima precisione Dewesoft DC-CT-1000I-S22DA basati sulla tecnologia brevettata Platiše Flux Sensor (PFS) ad anello chiuso. Questi sensori di grado industriale offrono un'accuratezza di ±0,02% FS (errore totale <200 ppm), un consumo energetico in standby bassissimo di soli 0,56 W e una larghezza di banda da DC a 1 MHz (-0,5 dB), eliminando le derive termiche e gli errori di offset tipici dei tradizionali sensori a effetto Hall. [1]
Monitoraggio della corrente dell'arco di saldatura sul lato DC
Il segnale chiave per il calcolo dell'MGWC, ovvero la corrente continua d'arco, è stato monitorato in modo non invasivo serrando il cavo di massa della torcia con una pinza amperometrica a effetto Hall DS-CLAMP-300DC (intervallo ±300 A, larghezza di banda fino a 20 kHz).
Misure sincronizzate di vibrazioni, acustica e temperatura
Per caratterizzare e analizzare in modo completo il comportamento meccanico, acustico e termico del processo, i ricercatori hanno abbinato un modulo industriale IOLITE-6xSTG allo chassis ad alta velocità SIRIUS®.
Grazie a questo modulo multicanale di condizionamento del segnale, è stato possibile implementare una strategia di Sensor Fusion sincronizzata al microsecondo tramite bus EtherCAT:
Accelerometro (con Calcolo dello Spostamento): posizionato nei punti critici del sistema di deposizione per acquisire le vibrazioni meccaniche strutturali. Il segnale dell'accelerometro è stato elaborato in tempo reale direttamente all'interno di DewesoftX.
Microfono: dedicato all'acquisizione della firma acustica generata dall'arco CMT (ad esempio, gli spruzzi).
Pirometro: utilizzato per monitorare la temperatura di interpass.
Termocamera Optris PI 640i: interfacciata direttamente per registrare la mappa termica 2D (e generare un profilo di temperatura 3D) della zona termicamente alterata (ZTA), essenziale per mappare la velocità di raffreddamento e prevenire cricche o tensioni residue metallurgiche.
Videocamera: consente la validazione visiva fotogramma per fotogramma, sincronizzata via software con i segnali analogici e con l'indicatore WC. In caso di allarme o di un brusco calo dell'MGWC, l'operatore può scorrere all'indietro la registrazione per osservare l'esatta dinamica fisica della goccia di materiale d'apporto in quel preciso millisecondo.
Acquisizione e visualizzazione sincronizzata dei dati con DewesoftX
Tutti i canali AC e DC, insieme ai sensori fisici multidominio, sono stati campionati e registrati in modo sincrono tramite il software DewesoftX.


Risultati sperimentali: rilevamento dell'instabilità del processo WAAM
La campagna sperimentale ha previsto l'esecuzione di 11 prove di deposizione a singolo cordone su piastre d'acciaio:
Prove da 1 a 9: condotte variando i parametri all'interno di una finestra di processo sicura.
Prove 10 e 11: condotte forzando intenzionalmente parametri errati per indurre instabilità e cordoni discontinui.


I risultati hanno confermato la notevole sensibilità dell'indicatore MGWC sviluppato all'interno del framework di misura:


Deposizioni perfette (Gruppo 1 - ST da 1 a 6): gli esami metallografici e visivi hanno rivelato cordoni geometricamente impeccabili e privi di difetti. La corrente d’arco ha seguito fedelmente il modello di riferimento, producendo valori di MGWC costantemente superiori a 0,95 con un’incertezza trascurabile.
Deposizioni intermedie (Gruppo 2 - ST 7–9): caratterizzati da micro-instabilità e brevi cali di corrente causati da variazioni del CTWD o della portata del gas. I cordoni sono rimasti continui, ma l’MGWC è sceso in una zona di "allerta" compresa tra 0,8 e 0,9.
Deposizioni difettose (Gruppo 3 - ST 10–11): operando al di fuori della finestra di processo, la corrente ha mostrato un comportamento caotico. L’indicatore MGWC è precipitato al di sotto di 0,5, evidenziando istantaneamente l’instabilità macroscopica del bagno di fusione.
Valutazione dell'incertezza di misura e dell'affidabilità nel rilevamento dei difetti
Nei settori ad alto valore aggiunto (come quello aerospaziale), un indicatore di qualità non può essere una semplice stima empirica: deve essere associato a un’incertezza metrologica quantificabile, in conformità con le linee guida internazionali (GUM).
Il team di ricerca ha calcolato l’incertezza del parametro MGWC propagando le specifiche del sistema di acquisizione (accuratezza del sensore di corrente a effetto Hall, risoluzione dell'ADC, rumore termico e sensibilità posizionale) tramite una simulazione Monte Carlo con 10.000 iterazioni.
I risultati mostrano che l’incertezza estesa del parametro MGWC (, livello di confidenza del 95%) è estremamente bassa (compresa tra 0,011 e 0,021). Ciò significa che gli intervalli di MGWC associati alle deposizioni conformi e non conformi rimangono nettamente separati anche nello scenario metrologico peggiore, azzerando il rischio di falsi positivi o mancati rilevamenti.
Riduzione del consumo energetico e degli sprechi di materiale nella tecnologia WAAM
Rilevare l’instabilità dell’arco elettrico CMT entro i primi secondi di deposizione consente di attivare un controllo ad anello chiuso oppure di interrompere immediatamente il processo di stampa.
Il team di ricerca ha quantificato l’impatto economico di questo arresto tempestivo analizzando l’energia attiva assorbita dal sistema AC trifase. L’assorbimento di potenza attiva durante le prove stabili si è attestato in media intorno a 4,5 kW (con un consumo medio di circa 30 Wh per soli 20 secondi di deposizione).
Estrapolando questi dati per produzioni su larga scala della durata di decine di ore, risulta evidente come l’arresto immediato di un processo non conforme consenta risparmi significativi in termini di:
Energia elettrica: interrompendo l’alimentazione a monte del generatore di saldatura ad arco.
Materiali ad alto valore: arrestando l’avanzamento del costoso filo metallico d’apporto (ad esempio acciai speciali, leghe di nichel o titanio).
Gas di protezione: chiudendo l’erogazione ed evitando lo spreco di argon o miscele di CO₂.
Conclusioni: far progredire il monitoraggio della qualità WAAM in tempo reale
La collaborazione tra l’Università degli Studi di Napoli Federico II, l’Universitas Mercatorum e Dewesoft Italia ha dimostrato che la metrologia elettrica non invasiva, supportata da algoritmi intelligenti tempo-frequenza e integrata in una rete di sensori multidominio coordinata da IOLITE, rappresenta il pilastro fondamentale per trasformare la stampa 3D metallica WAAM da tecnologia sperimentale a processo industriale maturo, ripetibile e certificato.
Il prossimo passo della ricerca? Estendere la metodologia alle deposizioni multistrato e ai processi di lunga durata introducendo una forma d’onda di riferimento adattiva e integrando l’indicatore MGWC in strategie di controllo ad anello chiuso.
Parallelamente, è in corso lo sviluppo di un sistema di monitoraggio multisensore basato sulla sincronizzazione di misure elettriche, vibrazionali, acustiche e termiche, al fine di ottenere una caratterizzazione ancora più completa del processo WAAM-CMT.
Bibliografia
G. de Alteriis, A. T. Silvestri, E. Viola, M. Ribichini, A. Squillace, and A. Liccardo, “Electrical Current Measurements for Process Monitoring in Wire Arc Additive Manufacturing,” IEEE Trans. Instrum. Meas., 2026, doi: 10.1109/TIM.2026.3697076